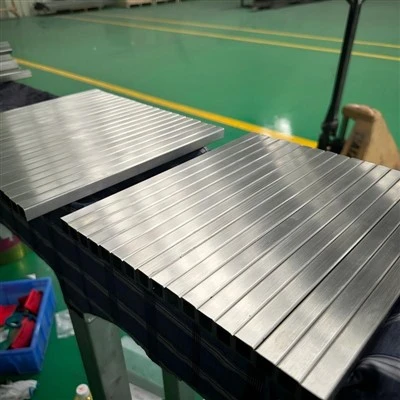
Älä anna väärän 316 nestejäähdytysputken mutka pilata nestedynamiikkasi
A 316 nestejäähdytysputkijoka jättää taivuttimeen ryppyisen sisäseinän tai litistyneen soikean{0}}poikkileikkauksen, ei kerro itsestään. Se toimitetaan puhtaana, näyttää hyvältä laatikossa ja paljastaa vauriot vain, kun jäähdytysnestesilmukka käy kuumana. Tämä on vikatila, jota useimmat ostajat eivät koskaan tarkista - ja se alkaa nestejäähdytysputken 316 mutkasta.

Mikä paha316 NestejäähdytysputkiBend todella maksaa sinulle
Mutterissa nestedynamiikkaa testataan eniten. Kaaremaan tuleva jäähdytysneste kiihtyy ulkoseinässä ja hidastuu sisäseinässä. Kun taivutusgeometria on väärä, tämä nopeusrako muuttuu turbulenssiksi, loukkuun jääneeksi ilmaksi ja kuumiksi pisteiksi, joita lämpömallisi ei koskaan ennustanut.
Väärin taivutetussa nestejäähdytysputkessa 316 näkyy toistuvasti kolme vikamerkkiä:
- Sisäseinän-rypistyminenlisää paikallista epätasaisuutta ja turbulenttinen virtaus ajaa paineen pudotuksen suunnittelupisteen yläpuolelle, johon pumppusi on mitoitettu.
- Ovaliteetti mutkassavähentää tehollista virtausaluetta, joten jäähdytysnesteen nopeus kylmälevyssä putoaa lämmön siirtämiseen tarvittavan kynnyksen alapuolelle.
- Seinän oheneminen ulkosäteelläylivenytyksestä- jää ohuempi osa kuin suorassa juoksussa - juuri siitä kohdasta, jossa glykolijäähdytysnesteen kloridipisteet alkavat.
Jos jokin näistä kuulostaa tutulta, tämä on ongelma, jonka tarkkuus{0}}taivutettu 316 nestejäähdytysputki on suunniteltu poistettavaksi lähteellä.
Miksi316 NestejäähdytysputkiTaivutus on tekninen päätös, ei valmistustehtävä
Suoraan juoksuun valitsemasi materiaali ei ole koko tarina. Molybdeeni ja vähähiilinen kemia 316 litrassa estävät pistesyöpymistä kloridi-pitoisessa glykolissa, mutta taivutus, joka ohenee ulkoseinää tai rypistää sisäpintaa, kumoaa seoksen edun paikallisesti. Nesteen suorituskyky elää tai kuolee käyrällä.
Tässä on se, mikä erottaa ohjatun taivutuksen tavallisesta putken taivutuksesta jäähdytysnesteen huoltoa varten:
- Karan tuki putken sisälläpitää sisäseinän sileänä ja soikeaa kaaren läpi, joten virtausreitti pysyy pyöreänä nopeuden huippupisteissä.
- Seinän{0}}paksuuden seuranta mutkan poikkivarmistaa, että ulkosäde ei ohene painemarginaalisi alapuolelle - vahvistettu ASTM A312 -mittarajojen mukaan suorassa juoksussa, kun taivutusgeometria on sovitettu samaan standardiin.
- Kiertohitsaus mutkassa-liitoksen-kohdassa, jota hallinnoidaan ISO 3834 -standardin mukaisesti, ja se pitää hitsin tasalaatuisena, jos vuoto kattaisi koko telineen.
Yksi ero, johon kannattaa pysähtyä: pieni ryppy, jonka näet, on usein kärki ääriviivavirheestä, jota et voi nähdä. Karheus ja soikeus sekä heikentävät lämmönsiirtoa ennen kuin mikään visuaalisesti epäonnistuu. "Olemme parhaillaan päivittämässä tekoälypalvelintelineitämme, ja vuodot ovat yksi suurimmista huolenaiheistamme", yksi palvelinkeskuksen infrastruktuurin johtaja kertoi insinööreillemme. Geometriansa säilyttävä mutka on ensimmäinen puolustuslinja.
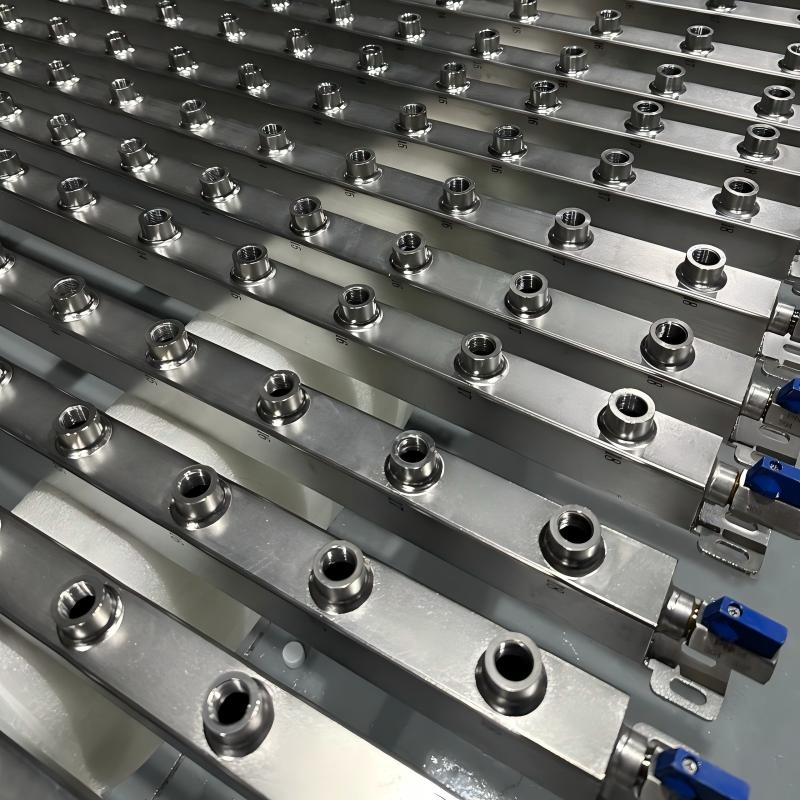
Todelliset kustannukset a316 NestejäähdytysputkiTaivutus, joka epäonnistuu asennuksen jälkeen
Mieti kuinka kustannukset kasaantuvat. Taivutus on pieni murto-osa putken hinnasta. Väärin johtamisen seuraus ei ole.
Epäonnistumista ei havaita penkillä. Se näyttää hitaalta paineen siirtymältä, lätäkkönä jakoputken alla tai niveleltä, joka itkee viikkojen lämpöpyöräilyn jälkeen. Siihen mennessä järjestelmä on asennettu, teline on täytetty, ja korjaus tarkoittaa silmukan tyhjentämistä, liitosten katkaisemista ja kokoonpanon uudelleen-kelpoisuutta.
Tässä erän johdonmukaisuus ratkaisee kokonaiskustannukset. Toimittaja, jonka näytetaivutukset läpäisevät tarkastuksen, mutta jonka tuotantotaivutukset ajautuvat ulkohalkaisijaan, seinämän paksuuteen tai taivutussäteeseen. Kuten eräs hankintapäällikkö sanoi: "Suurin huolenaihe ei ole näytteen laatu, vaan se, pystyykö jokainen erä ylläpitämään saman standardin."
Kuinka China Super Tech hallitsee tätä riskiä jokaisessa 316 nestejäähdytysputkessa:
- Saapuvan materiaalin vahvistus- jokainen 316 litran lämpö tarkastetaan spektrometrillä sen myllysertifikaatin mukaan, ennen kuin yksi putki muodostuu.
- Mittojen hallinta muotoilemalla ja taivuttamalla- ulkohalkaisija, seinämän paksuus ja taivutusgeometria mitataan vetotoleranssia vasten, ei silmäsilmiä.
- Sisäpintakäsittely- kiillotus, peittaus ja passivointi laskevat sisäisen karheuden arvoon Ra, joka on pienempi tai yhtä suuri kuin 0,4 μm, joten taivutuksesta ei tule hiukkasloukkua.
- 100 % vuototarkastus ennen toimitusta- jokainen taivutettu putki on paine- ja vuototestattu, joten itkevä liitos ei koskaan pääse sivustollesi.
Materiaali- ja tarkastuspöytäkirjat kulkevat lähetyksen mukana, mikä lyhentää toimittajan auditointia, johon monet ostajat jäävät kiinni. ISO 9001 -sertifioidun toimittajan tulee toimittaa sekä tuote että täydelliset laatuasiakirjat sen todistamiseksi.
Kuinka määrittää a316 NestejäähdytysputkiTaivuta niin, että se säilyttää geometriansa
Sinun ei tarvitse ryhtyä putken{0}}taivutuksen asiantuntijaksi. Sinun on määriteltävä selvästi neljä asiaa ja varmistettava, että toimittajasi voi pitää ne.
| Erittely | Mitä hallita | Miksi se suojaa silmukkaasi |
| Taivutussäde (CLR) | OD:n keskiviivan vähimmäissäde | Liian tiukka säde pakottaa seinämän ohenemisen ulkokaareen |
| Ovaliteetti mutkassa | Max % poikkeama kierroksesta | Säilyttää tehokkaan virtausalueen ja jäähdytysnesteen nopeuden |
| Seinän paksuus taivutuksen jälkeen | Vähimmäisvaraseinä ulkosäteellä | Pitää suunnittelussasi oletetun painemarginaalin |
| Sisäpinnan viimeistely | Ra-arvo mutkassa | Estää turbulenssia ja hiukkasten kertymistä |
Laita nämä piirustukseen. Toimittaja, joka voi tarjota tarjouksen kaikkia neljää vastaan, on taipuva kumppani; se, joka lainaa vain putken OD:tä, on putken myyjä.
Tuotantomme tukee räätälöityjä 316 nestejäähdytysputkia 10×10 mm – 80×80 mm neliöprofiileista, 0,5–3,0 mm seinäpaksuudesta ja pituuksista 6000 mm asti, taivutettuja putkia ja jakoputkia, jotka on rakennettu piirustusten mukaan. 12 000 tonnin vuosikapasiteetilla suuri taivutettu{11}}putki tilataan rinnakkaisille tuotantolinjoille ilman, että toimitusaikasi siirtyy seitsemästä päivästä 21 päivän jonoon.

Valitsemalla a316 NestejäähdytysputkiLuotettavien mutkien toimittaja
Taivutuslaatu on valmistus{0}}kysymys, ei hinnoittelukysymys. Kolme shekkiä erottaa nämä kaksi.
Kysy ensin, kuka suorittaa taivutuksen. Sisäinen-muovaus ja taivutus saman katon alla poistaa koordinaatioraon, jossa toimittaja syyttää ulkopuolista taivuttajaa eikä kukaan omista geometriaa. China Super Tech suorittaa materiaalitarkastukset, muotoilun, taivutuksen, hitsauksen, pintakäsittelyn ja lopputarkastuksen-talossa.
Toiseksi kysy, kuinka hitsin ja taivutuksen laatu varmistetaan. Taivutus ja hitsaus ovat kaksi prosessivaihetta, joissa jäähdytysneste vuotaa. ISO 3834 hitsauksen hallinta sekä 100 % vuototarkastus ennen lähetyksen sulkemista.
Kolmanneksi, kysy asiakirjat ennen kuin kysyt hintaa. ISO 9001 -standardin mukaan materiaalitodistukset, mittatietueet ja vuoto-testitulokset ovat vakiotulosteita -, eivät palveluita. Yli 11 vuotta ja 20+ maata puhtaan kirjausketjun vaativat projektit ovat täällä rutiinia, ja tekninen insinööri vastaa piirustuskysymyksiin 24 tunnin kuluessa.
Käytännön vaiheita taivutusvirheiden estämiseksi seuraavassa projektissasi
- Laita piirustukseen taivutussäde, soikeaisuusraja, seinämän paksuus ja sisä-pinta Ra - kaikki neljä, ei vain ulkohalkaisija.
- Pyydä taivutusnäytteitä mittaraporteilla ennen täyden ajon hyväksymistä.
- Varmista, että toimittaja taivuttelee ja hitsaa talossa-ja tarkasta heidän mainitsemansa hitsausprosessin ohjaus.
- Vaadi jokaisesta lähetyksestä 100 % vuototesti{1}}, ei näyteraporttia.
- Sovita materiaali jäähdytysnesteeseen - 316L glykoli- ja kloridi-laakerilenkkejä varten; 304 puhtaalle ja deionisoidulle vedelle.
Yleisiä kysymyksiä 316 nestejäähdytysputkien mutkasta
K: Mikä aiheuttaa soikean tai ryppyisen 316 nestejäähdytysputken mutkan?
V: Riittämätön sisäinen karan tuki taivutuksen aikana on tavallinen syy. Ilman sisäseinää pitävää tuurnaa putki painuu kohti neutraalia akselia aiheuttaen soikeaisuuden ja sisäseinän rypistymisen. Hallittu taivutus karan tuella pitää poikkileikkauksen pyöreänä- ja sisäpinnan tasaisena kaaren läpi, mikä säilyttää virtausalueen ja jäähdytysnesteen nopeuden kylmälevyssä.
K: Heikentääkö taivutus 316 nestejäähdytysputkea?
V: Taivutus ohenee ulkoseinää ja voi{0}}kovettaa materiaalia paikallisesti. Riski on hallittavissa, kun prosessi hallitsee seinämän paksuutta ja pitää taivutusgeometrian piirrettynä. Varmista, että ulkosäteen säilytetty vähimmäisseinä painemarginaalia vasten ja varmista, että mutka on tarkastettu piirustuksen mukaan - suoraa-ajorajoja säätelee ASTM A312, ja mutkan on oltava yhtä eheä.
K: Voitko taivuttaa 316 nestejäähdytysputken mukautetun säteen ja pituuden mukaiseksi?
V: Kyllä. Valmistamme taivutettuja putkia ja jakoputkia piirustusten mukaan, jotka tukevat 10×10 mm – 80×80 mm neliömäisiä profiileja, 0,5–3,0 mm seinäpaksuutta ja 6000 mm pituuksia. Lähetä piirustuksesi taivutussäteellä ja geometrialla, ja suunnittelutiimimme tarkistaa sen ennen tuotantoa ja vastaa 24 tunnin kuluessa teknisiin kysymyksiin.
K: Kuinka estät vuodot-muokkauksessa-liitoshitsauksen kohdalle?
V: Hitsausta ohjataan ISO 3834 -standardin mukaisesti käyttämällä orbitaalihitsaustekniikkaa tasaisen tunkeutumisen varmistamiseksi, ja jokainen taivutettu kokoonpano tarkastetaan 100 %:sti ennen toimitusta. Tämä sulkee kaksi suurinta-riskivuotokohtaa jäähdytysnestesilmukassa - mutkan ja hitsausliitoksen -, joten vika jää kiinni lattiaamme, ei telineeseen.
K: Millainen sisäpinnan viimeistely nestejäähdytystaivulla tulisi olla?
V: Tarkkaa jäähdytystä varten aseta sisäpinnan karheus niinkin alhaiseksi kuin Ra Alle tai yhtä suuri kuin 0,4 μm. Tasaisempi taivutuspinta vähentää hiukkasten kertymistä ja pitää jäähdytysnesteen kierron vakaana. Kiillotus-, peittaus- ja passivointiprosessimme saavuttaa tämän viimeistelyn, mikä on tärkeintä käyrässä, jossa virtaus kiihtyy ja kontaminaatio todennäköisimmin laskeutuu.
Taivuta 316-nestejäähdytysputki oikein ensimmäistä kertaa
Yksi mutka on pieni rivikohta. Epäonnistunut mutka on tyhjentynyt silmukka, uudelleen-pätevä kokoonpano ja projektin aikajana, jota et voi palauttaa. Näiden kahden tuloksen välinen ero on prosessin hallinta, jonka voit tarkistaa.
Lähetä meille piirustuksesi - taivutussäde, oviteettiraja, tukiseinä ja sisä-pinta Ra -, ja valmistusinsinööri tarkistaa sen ja vastaa 24 tunnin kuluessa. Vahvistamme toteutettavuuden, ehdotamme taivutusgeometriaa ja tarjoamme taivutetun 316 nestejäähdytysputken toiveidesi mukaan materiaalitodistukset ja vuoto{6}}testitiedot mukaan.
Pyydä taivutusnäytteitä mittaraporttien kera. Testaa geometria ennen tilauksen tekemistä.